分享好友 资讯首页 频道列表

车间一降温打印就翘边:换季FDM打印四步排查,先别急着报废料卷

2026-11-15 09:20140

一入冬,车间里的FDM打印机开始集体闹脾气:第一层粘不住、边角翘起,ABS件层与层之间裂开细缝,PLA件表面拉丝发毛。运维的第一反应常常是换料卷、调参数,折腾几天不见好。换季出现的批量性异常,八成根因在环境温度和材料状态,排查要按顺序来,一步到位。
带保温腔体的FDM打印机实拍
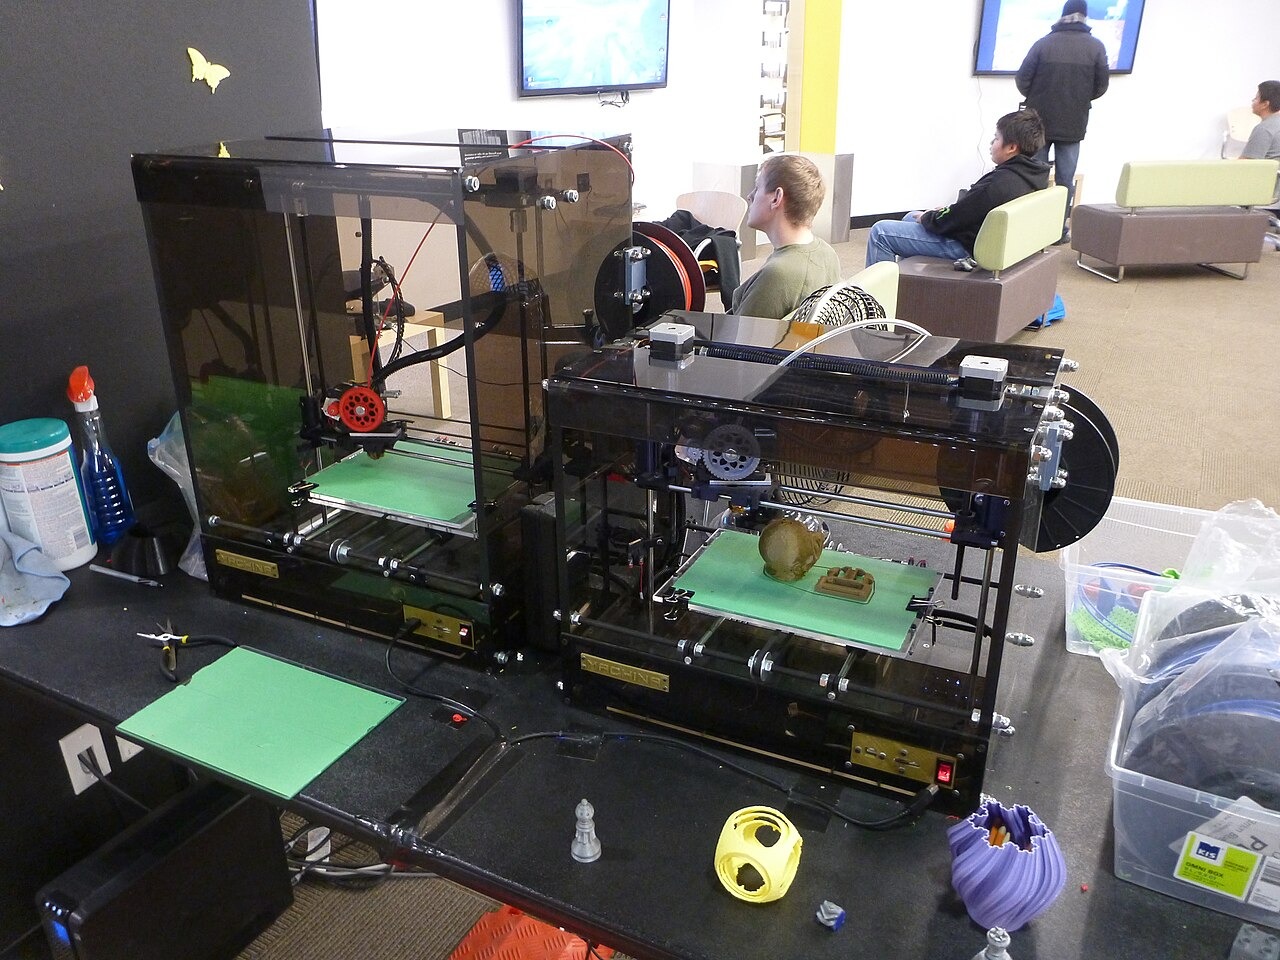
图:带封闭腔体的桌面FDM打印机实拍(Trevor Prentice,CC BY-SA 2.0)

第一步看室温。多数工业级FDM设备的适印室温下限在15到20℃,车间夜里停暖后掉到10℃以下,平台与腔体散热加快,收缩应力直接把第一层从热床上撕下来。给打印机加保温腔是最便宜的解法——上图这种带封闭腔体的机型,冬季成税率明显高于开放式机型;没有腔体的机型,至少用挡板挡住穿堂风,把摆放位置从大门口挪开。同时检查打印平台的实际温度:不少机器用久了热床测温点漂移,屏幕显示60℃实际只有45℃左右,冬天这个偏差会被放大成批量翘边,用红外枪对一次表就知道。

第二步查材料受潮。夏末秋初雨水多,线材在敞开料架上放了一个月,尼龙、PETG吸湿后打印时会出现气泡和断续欠挤出。判断办法很简单:挤出时听见噼啪声,基本就是水汽在腔里炸。受潮料卷放进60到70℃的干燥箱烘4到6小时即可救回;干燥箱的温度控制建议用工业温控仪表而不是普通数显头——站内收录的jumo温控产品线在这类小型干燥设备上很常见,控温精度和超温保护都比民用件可靠,一箱料烘坏一卷的损失就够换块表了。库存管理也要跟上:开封的线材装回密封袋加干燥剂,整卷料架加防尘罩,南方厂区回南天同样适用。

第三步看平台:换季先把热床温度整体上提5到10℃试打,PLA可以配合换专用涂层或纹理胶带,ABS则直接上腔体加温。第四步才是动打印参数:降速、关件内风扇,这些治标不治本,放在最后。有个常见误区提醒一下:很多人换季第一反应就是把首层风速和流量乱调一通,环境问题没解决,参数越调越乱,最后连正常季节的设置都找不回来了。参数该动的时候动,但一定是四步走完再动。

把四步排进换季点检:每年十月给每台打印机做一次保温体检——查腔体密封条、全站料卷烘一遍、用红外测温枪对着热床校一次实际温度与设定值的偏差。半天功夫,能把整个冬天的报废件和返工时间省下来。报废件也别急着扔:翘边不严重的件可以回炉当填充料或者做工装垫块,把损失再压低一截。
免责声明:

本网转载并注明自其它来源(非智能装备网)的作品,目的在于传递更多信息,并不代表本网赞同其观点或和对其真实性负责,不承担此类作品侵权行为的直接责任及连带责任。其他媒体、网站或个人从本网转载时,必须保留本网注明的作品第一来源,并自负版权等法律责任。如涉及作品内容、版权等问题,请在发布之日起十五天内与本网联系,否则视为放弃相关权利。

举报 0
收藏 0
打赏 0
评论 0

相关资讯

金属3D打印替代件装上去之前,气密检测这道关不能省
用金属3D打印复活停产机型的泵壳阀体,尺寸和探伤都过了就敢装机?增材件天然存在层间孔隙风险,带压件渗漏往往几个月后才暴露。本文讲清孔隙成因、氦质谱检漏的实操要点和验收文件怎么写。

0评论2026-11-1231

泵叶轮打坏了要等原厂件?3D打印应急修复这笔账得这么算
叶轮汽蚀打坏后原厂件动辄数月交期,停产损失压力下不少工厂盯上了3D打印修复路线。本文梳理原厂备件体系的正确打开方式、打印叶轮必须过的三道关,以及应急顶岗与常备库存怎么组合。

0评论2026-11-1134

下周去法兰克福看3D打印:备件采购员在Formnext值得排的四类展台
增材制造行业年度大展Formnext将于11月17日至20日在德国法兰克福举行。对备件采购员来说,展会不只是看新设备,更是把耗材和维保渠道一次摸清的机会。

0评论2026-11-105920

打印打到一半料挤不动了?先别换料,查查电机有没有悄悄丢步
FDM打印件越打越空,多数根因在挤出机电机悄悄丢步。本文按症状定位顺序给出排查路径,并给出闭环步进改造方案与备件点检清单。

0评论2026-11-0951

金属3D打印设备不报警也别大意,舱内测量元件的保养最容易被跳过
粉末床金属打印设备的舱内压力与温度测量元件常年暴露在粉尘环境里,读数漂移往往没有报警。本文按保养节奏梳理校准、清洁与备件要点,把隐患拦在停机之前。

0评论2026-11-0761

SLM打印十几小时后致密度下滑,先查那块保护镜片
金属选区激光熔化的保护镜片是光路里最便宜的元件,也是最先失效的一环。镜片污染如何一步步传导为致密度下降与废件,以及粉末回用带来的氧含量累积,本文从失效链讲到日常维护节奏。

0评论2026-11-0572

金属3D打印走向备件再制造:从修复叶轮到盘活停产件
金属增材技术正从打样走向高价值备件的修复与再制造,叶轮、模具镶块等部件的修复周期与成本大幅下降。本文梳理激光沉积、粉末床与聚合物三条路线的适用边界与测量闭环。

0评论2026-11-01102

3D打印工装夹具进产线,从打样验证到常备件要过三道坎
工装夹具与检具小批量、形状复杂、交期敏感,是增材制造落地较快的场景。文章讨论了材料工艺选择,以及尺寸稳定性、清洁度、可追溯这三道进入产线常备的门槛。

0评论2026-10-30104

停产备件的“复活”方案:聚合物 3D 打印在设备维修中的应用边界
老设备停产件的采购难题催生了 3D 打印替代方案。本文分析聚合物打印件适合替换哪些备件、需要哪些验证,以及与原厂渠道如何配合。

0评论2026-10-28107