

一副连续模跑到八十万冲次,顶料突然发软,制品在顶出位置拉出了一道道划痕。停机拆开一看,三根弹簧已经压并在一起,松手弹不回原长。维修工去备件柜领新弹簧,柜子里同一个安装孔位置摆着好几种颜色的货,谁也说不清哪个能直接换上,只能拿着旧件去对,一耽误就是大半天。
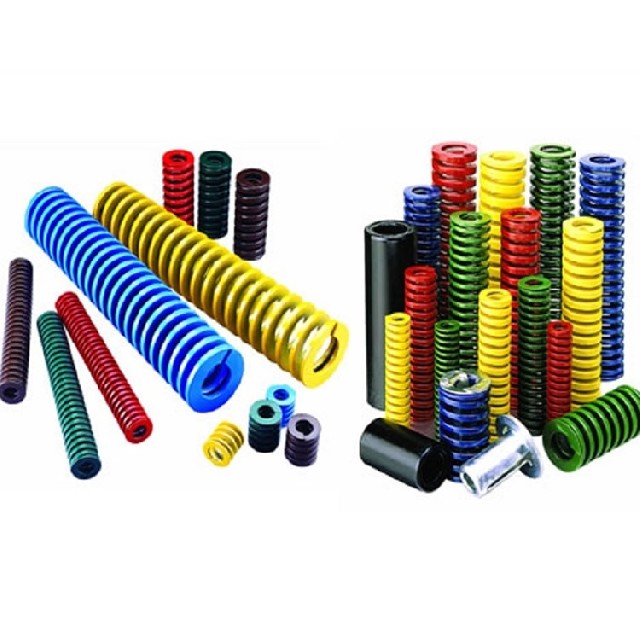
其实欧标模具弹簧的颜色本身就是载荷等级:黄色超重载、红色重载、蓝色中载、绿色轻载,同一外径、同一自由长度的四档可以直接互换。DANLY(丹利)的SuperSprings矩形弹簧就是按这套颜色分档做的,四百多个规格全部遵循同一标准,型号也能直接读出尺寸:以D9-2007-260为例,D9是产品线代号,20表示配20毫米导杆,07表示自由长度70毫米,260对应红色重载档。采购单上把这三段写清楚,基本不会买错。
选型真正要看的不是颜色而是行程。长期工况下压缩量建议控制在自由长度的三成以内,短时可以到四成,但不能长期压在这个深度;档位越硬,允许的行程越小。把重载弹簧当轻载弹簧那样压满行程,是模具弹簧早期报废最常见的原因。一根好弹簧经过上百万次压缩后弹力衰减不到半成,靠的是铬硅合金钢、喷丸强化和出厂前压并处理这套工艺——图便宜换的弹簧,省下的钱会在停机时间里加倍还回去。颜色分档的实用之处还在于现场调力:试模时发现卸料力不够,不必改模架,把蓝色中载抽出来换上红色重载,孔位一根不动;批量上来之后弹簧衰减,也只需按原色补货。但换档前要核一下行程余量,硬档允许的压缩行程更小,硬凑行程会把许用压缩量吃穿。
判废也不用等压塌。每次模具上机保养时,用卡尺量一量自由长度,比新件短了百分之一二就该警惕;表面磨出亮带、端面磨偏,说明弹簧已经在偏载下干活。备件再紧张,也别把压并过的弹簧敲一敲接着用——弹力曲线回不来了,顶料力从第一个冲次起就是虚的。
台账建议按"安装孔径加自由长度"两维分档建立,每一档常备红色和蓝色两种载荷,应急替换有余地。更换时最好成组换,新旧弹簧刚度不同,顶料板会被顶得偏斜,划伤是迟早的事。每副模具的弹簧装机时间和预计更换周期也该记进去,别等压塌了才想起盘库。
氮气弹簧要另立一本账。DANLY的RLM系列氮气弹簧带自润滑导套,日常免维护,但漏气返修和补充氮气需要专用工具和接口,不能和机械弹簧混放混用。大修季来临前把两本账各盘一遍,比停一条冲压线便宜得多。